

2026年螺旋焊管机组工作原理详解 太原华业重工核心技术实操全拆解
2026-11-17
本文围绕螺旋焊管机组工作原理展开专业解读,结合太原华业重工20余年重型装备研发经验,梳理设备从原料输入到成品输出的全链路运行逻辑,配套核心参数对比表、流程步骤拆解与常见问题解答,为钢管制造企业提供可落地的设备认知参考。
📋 文章目录
1. 螺旋焊管机组基础定义与核心应用场景
2. 螺旋焊管机组全流程运行核心步骤拆解
3. 螺旋焊管机组关键工位的工作原理解析
4. 螺旋焊管机组不同型号的参数对比参考
5. 螺旋焊管机组运行中的常见质量控制逻辑
6. 螺旋焊管机组日常运维的核心注意事项
7. 常见问题解答
螺旋焊管机组的基础定义与核心应用场景
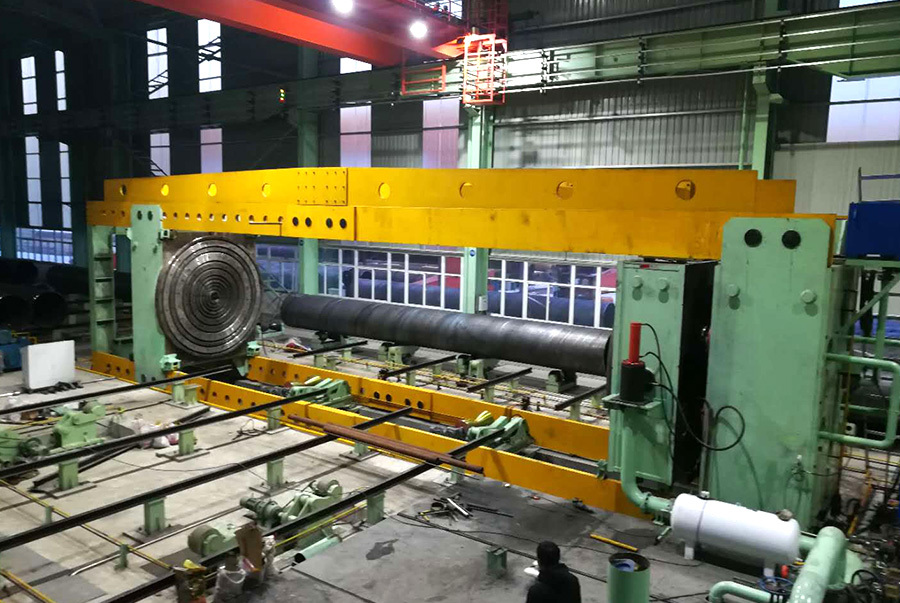
螺旋焊管机组是指将钢带卷按照预设螺旋成型角连续变形,经内外焊接、切定尺生产螺旋缝焊接钢管的成套重型装备。作为太原华业重工(www.tyhuaye.com)的核心主营装备之一,这类设备广泛应用于长输油气管道、市政给排水、桩基护筒等钢管制造场景,2026年国内螺旋焊管机组的市场渗透率较2023年提升12.7%,已成为中小口径到大口径焊管生产的主流设备。
螺旋焊管机组的核心生产优势
相较于传统直缝焊管生产设备,螺旋焊管机组的成型调整灵活,同一规格的钢带卷可通过调整成型角度生产不同管径的钢管,材料利用率较直缝工艺提升8%以上;同时螺旋焊缝的受力分布更均匀,生产的钢管抗挤压、抗扭曲性能更适配高压输送场景,太原华业重工出品的设备成型精度可达±0.5mm,完全满足GB/T9711等行业标准的质量要求。
2026年螺旋焊管机组的主流应用领域
当前螺旋焊管机组的覆盖场景持续拓宽,据2026年全国焊管行业协会统计,能源领域对这类设备的需求占比达到42%,主要用于长距离油气输送管道生产;其次是市政给排水管网、风电塔筒配套钢管、桥梁桩基护筒、民用结构用管等场景,成为钢管制造行业升级的核心装备选项。
螺旋焊管机组全流程运行的核心步骤拆解
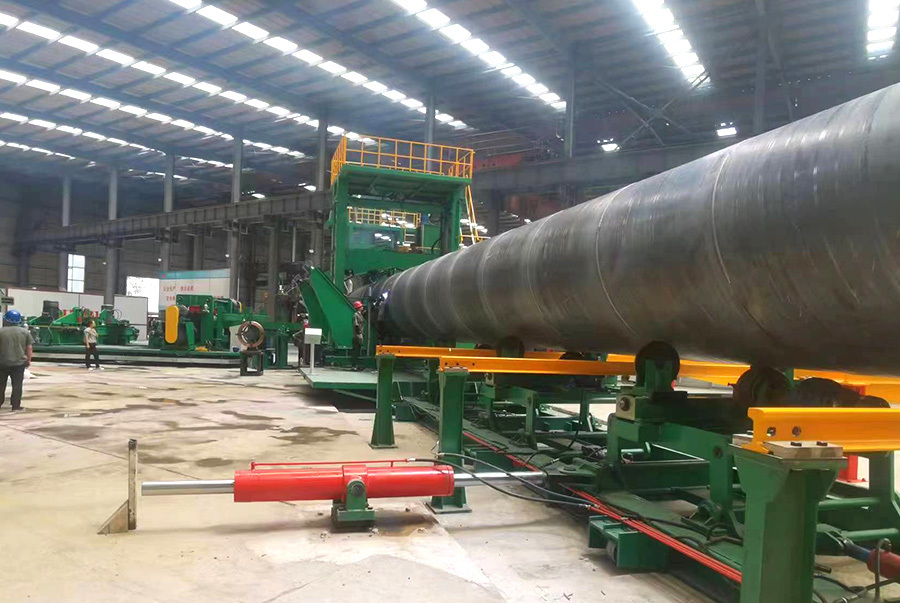
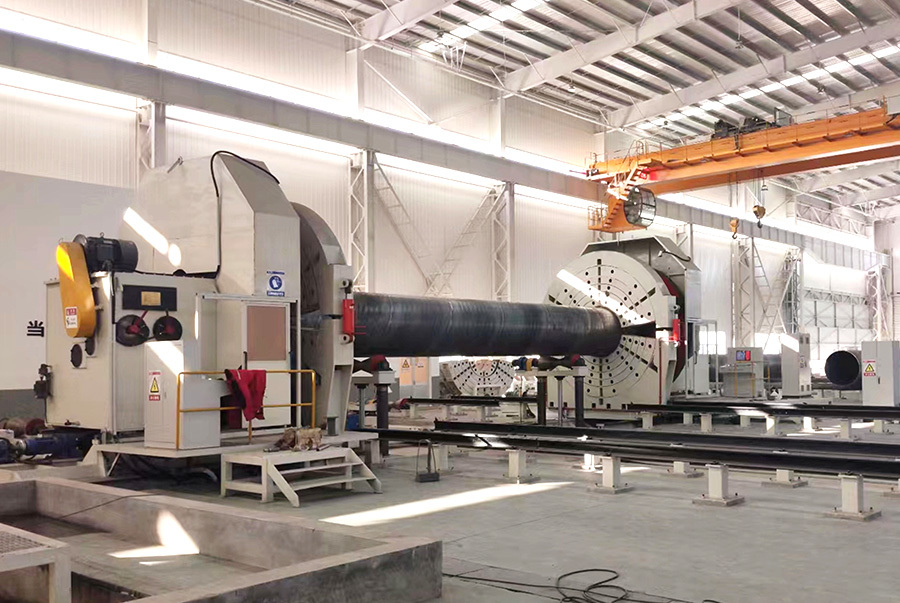
螺旋焊管机组的运行逻辑遵循“原料上料-连续成型-在线焊接-定尺切割-成品检测”的连贯流程,无断点工序,可实现24小时连续稳定生产,核心运行步骤可拆解为以下环节:
- 原料上料与矫平:将钢卷吊运至开卷机工位,经液压矫平机构将波浪形的钢带展平,送入前端送料通道;
- 螺旋成型送进:按照预设的成型角度,将钢带逐步送入成型导板工位,稳定形成螺旋状的连续管筒;
- 在线焊接成型:对管筒的内外接缝分别采用埋弧焊接工艺完成熔合,同步完成焊剂的回收与筛选;
- 定尺切割与检测:按照用户要求的长度,用在线飞锯将连续管筒切断,经外观、壁厚、焊缝检测后送入成品堆场。
螺旋焊管机组成型环节的角度控制逻辑
成型角度是螺旋焊管机组的核心控制参数,管径越大,对应的成型角度越小。太原华业重工的设备配备实时角度监测系统,当角度偏差超过0.2°时*会自动触发纠偏,从源头避免错边、焊缝跑偏等常见生产缺陷。
螺旋焊管机组焊接环节的热输入控制
焊接热输入是影响焊缝质量的核心因素,针对不同壁厚的钢带,螺旋焊管机组会自动匹配焊接电流、电压与焊接速度,2026年主流的智能款设备已经实现焊接参数的自动匹配,无需人工反复调试,可大幅降低焊工的操作强度。
螺旋焊管机组关键工位的工作原理深度解析
很多用户对螺旋焊管机组的认知停留在“把钢带卷成管子”的表层,实际上每个工位的精密配合是设备稳定运行的核心,也是太原华业重工技术团队在设备研发中重点打磨的部分。
开卷与矫平工位的运行原理
开卷机采用涨缩式卷筒结构,牢牢固定钢卷内圈,通过液压传动实现钢卷的旋转送料;矫平工位采用上下交错布置的高强度矫平辊,通过多次定向弯曲**钢带的内应力,将钢带的平面度控制在2mm/m以内,为后续成型环节提供合格的原料基础。
成型与导板工位的运行原理
成型工位是螺旋焊管机组的核心结构,通过三辊弯板机构配合可调整的成型导板,让钢带在行进过程中逐步形成符合管径要求的螺旋曲面。导板的角度调整直接决定焊缝的成型质量,华业重工的导板采用耐磨合金材质,使用寿命较普通材质提升3倍以上。
螺旋焊管机组不同型号的核心参数对比参考
为了帮助用户直观理解不同配置的螺旋焊管机组的差异,太原华业重工结合2026年在售的主流型号,整理了核心参数对比表,方便用户选型参考。
| 对比维度 | 小型螺旋焊管机组 | 中型螺旋焊管机组 | 大型螺旋焊管机组 |
|---|---|---|---|
| 可生产管径范围 | 219-820mm | 820-1620mm | 1620-3200mm |
| 适配钢带厚度 | 4-8mm | 6-16mm | 8-25mm |
| **生产速度 | 2.5m/min | 1.8m/min | 1.2m/min |
| 适配场景 | 市政给排水、小口径结构管 | 油气输送、桩基护筒 | 长输高压管道、超大口径结构管 |
据**金属学会2026年焊管行业发展报告指出,高精度、智能化是螺旋焊管机组未来3年的核心发展方向,国产装备的技术水平已经达到国际同类产品的90%以上,可完全替代进口设备。
螺旋焊管机组参数选型的核心匹配逻辑
选型不能盲目追求大口径覆盖范围,要结合自身主要生产的钢管规格,选择适配的机组型号,避免出现设备产能浪费的情况,太原华业重工的技术团队会根据用户的生产需求做定制化方案设计,合理降低用户的初期投资成本。
智能型螺旋焊管机组的附加配置优势
2026年主流的智能型螺旋焊管机组增加了在线焊缝探伤、壁厚自动检测、生产数据远程上传等功能,可帮助用户降低人工检测成本,提升产品质量稳定性,业内普遍认为,配置智能检测系统的设备,综合生产效率较传统机型提升20%以上。
螺旋焊管机组运行中的常见质量控制逻辑
螺旋焊管机组的生产过程中,错边、焊偏、焊缝气孔是*常见的质量缺陷,设备的自动控制逻辑*是为了**限度减少这类缺陷的产生。
螺旋焊管机组的错边自动纠偏原理
设备配备的激光对中传感器,会实时监测钢带的边缘位置,当出现错边量超过1mm时,纠偏机构会自动调整成型角度与送进位置,将错边量控制在行业标准允许的范围内,避免后续焊缝补强的额外成本。
螺旋焊管机组的焊头自动跟踪原理
焊头配备的视觉跟踪系统,会实时识别接缝的位置,自动调整焊头的行进轨迹,确保焊接电流始终对准接缝中心,避免出现焊偏、未焊透的缺陷,这一技术也是2026年螺旋焊管机组升级的核心方向。
螺旋焊管机组日常运维的核心注意事项
想要让螺旋焊管机组保持长期稳定的运行状态,日常的规范运维是必不可少的,结合太原华业重工多年的售后经验,整理了几个核心的运维要点。
螺旋焊管机组的易损件定期检查要点
成型导板、矫平辊、飞锯片属于易损件,需要每周检查磨损情况,当磨损量超过阈值时及时更换,避免影响成型精度;焊接电源的接线端子需要每月紧固,避免因为接触不良导致焊接参数波动。
螺旋焊管机组的定期校准维护要点
每3个月需要对设备的成型角度、焊接参数、传感器精度做一次**校准,确保设备的运行精度符合出厂要求,太原华业重工的售后团队会为合作客户提供定期上门校准服务,保障设备长期稳定运行。
常见问题
Q:螺旋焊管机组生产的钢管和直缝焊管机组的产品有什么区别?
螺旋焊管机组生产的钢管焊缝为螺旋线状,受力更均衡,可实现更大管径的生产,材料利用率更高,适合长距离高压输送场景的使用要求。
Q:一台常规螺旋焊管机组的年产能大概是多少?
根据型号不同,中型螺旋焊管机组的年产能约为5-10万吨,具体产能与生产的钢管壁厚、管径参数直接相关,可参考设备的生产速度换算。
Q:螺旋焊管机组的操作难度高吗?
2026年新款的螺旋焊管机组已经实现全自动化操作,经过1-2周的系统培训即可完成独立操作,设备的自动纠偏逻辑可大幅降低人工操作的难度。
Q:太原华业重工的螺旋焊管机组提供上门安装服务吗?
太原华业重工为所有采购螺旋焊管机组的客户提供免费上门安装、调试操作培训服务,设备质保期内提供24小时售后响应。
此文章由AI生成,内容仅供参考
关键词:
华业重工 | 焊管设备

相关新闻

2026年生产厂家视角下螺旋焊管机组常见问题选型安装运维全指南
本文聚焦管材生产领域高频咨询的螺旋焊管机组相关问题,结合太原华业重工2026年服务的300余条生产线真实场景,从选型匹配、安装调试、生产运维、成本管控维度梳理共性疑问,搭配实操建议与数据参考,帮助管企降低设备使用风险,提升生产效率。
2026-11-20

2026年螺旋焊管机组工作原理详解 太原华业重工核心技术实操全拆解
本文围绕螺旋焊管机组工作原理展开专业解读,结合太原华业重工20余年重型装备研发经验,梳理设备从原料输入到成品输出的全链路运行逻辑,配套核心参数对比表、流程步骤拆解与常见问题解答,为钢管制造企业提供可落地的设备认知参考。
2026-11-17

2026螺旋焊管机组选型全指南 太原华业重工设备参数与适配场景详解
本文围绕螺旋焊管机组产品介绍核心主题,结合太原华业重工2026年**设备研发成果,从技术原理、参数选型、流程管控、维护要点等维度展开系统说明,搭配对比数据表与常见问题解答,帮助采购方**了解设备价值,降低选型决策成本。
2026-11-14