

2026螺旋焊管机组选型全指南 太原华业重工设备参数与适配场景详解
2026-11-14
本文围绕螺旋焊管机组产品介绍核心主题,结合太原华业重工2026年**设备研发成果,从技术原理、参数选型、流程管控、维护要点等维度展开系统说明,搭配对比数据表与常见问题解答,帮助采购方**了解设备价值,降低选型决策成本。
📋 文章目录
- 螺旋焊管机组的核心定义与应用价值
- 太原华业重工螺旋焊管机组的技术参数体系
- 螺旋焊管机组的生产流程管控要点
- 不同产能场景下螺旋焊管机组的选型方法
- 螺旋焊管机组的日常维护与寿命延长技巧
- 2026年螺旋焊管机组的行业发展趋势
- 螺旋焊管机组采购常见问题解答
螺旋焊管机组的核心定义与应用价值
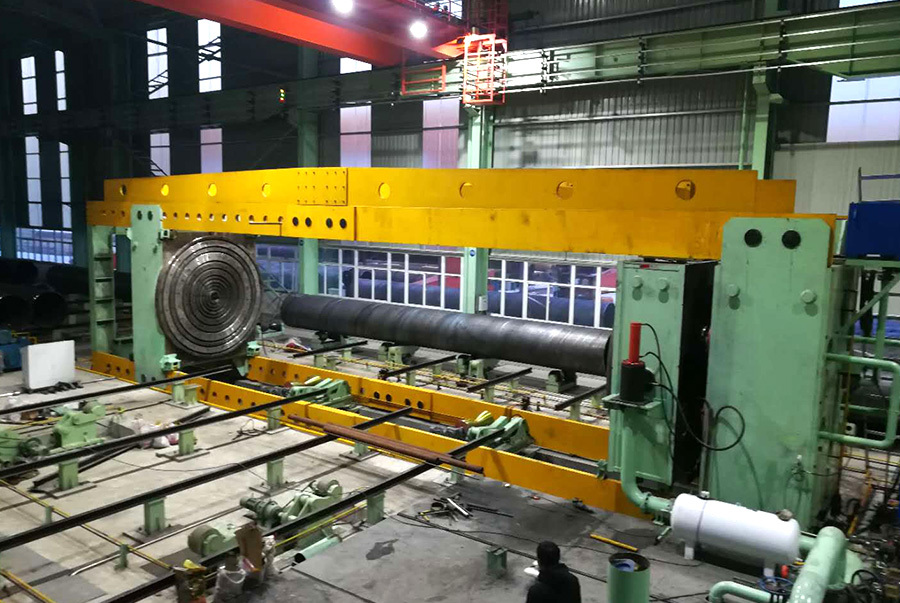
螺旋焊管机组是将带钢连续卷曲成型、焊接制造成螺旋缝钢管的专用生产设备。作为钢管生产链路的核心装备,2026年国内市政工程、油气输送、桥梁钢构领域对大口径螺旋焊管的需求持续提升,优质的螺旋焊管机组能够帮助生产企业稳定控制焊缝质量,降低生产过程中的原材料损耗,整体产能效率较传统分块式设备提升30%以上。
螺旋焊管机组的核心应用场景
目前螺旋焊管机组的适配场景主要覆盖三大领域,一是市政给排水管网建设,这类场景对钢管的承压能力、防腐适配性要求较高;二是长距离油气输送管线,这类场景对焊缝的探伤合格率、管材圆度精度有严格标准;三是钢结构用围护钢管,这类场景对生产效率、管材成型的直度要求突出。业内普遍认为,选择适配生产场景的螺旋焊管机组,能够帮助生产企业快速匹配下游订单需求,减少设备闲置带来的成本损耗。
螺旋焊管机组相对传统焊管设备的核心优势
对比传统直缝焊管生产线,螺旋焊管机组能够使用同一宽度的带钢生产不同直径的钢管,原材料适配灵活性更强;同时连续成型的生产模式下,焊缝长度与管材长度的比例更低,整体结构强度更稳定。根据2026年装备制造行业的统计数据,配置智能化控制系统的螺旋焊管机组,能够将生产过程中的带钢边部对齐误差控制在0.5mm以内,有效降低焊接缺陷率。
太原华业重工螺旋焊管机组的技术参数体系
太原华业重工有限公司(官网www.tyhuaye.com)深耕重型钢管装备研发制造领域超过15年,自主研发的系列螺旋焊管机组经过多次迭代升级,能够覆盖直径219mm到2540mm范围的螺旋焊管生产需求,全系列设备的核心参数均经过工业场景长期验证。
主流型号螺旋焊管机组的核心参数对比
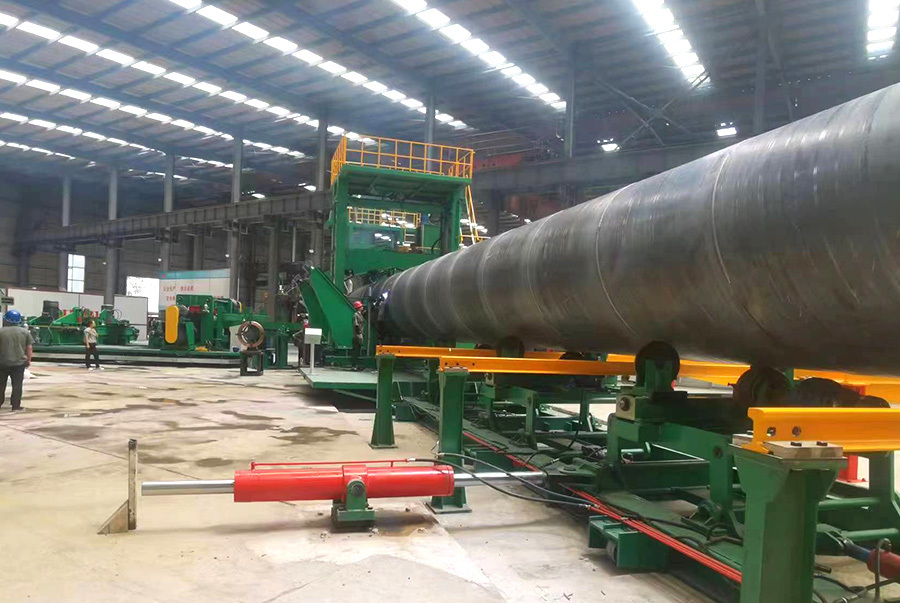
| 对比维度 | SY219型机组 | SY1020型机组 | SY2540型机组 |
|---|---|---|---|
| 适配管径范围 | 219-630mm | 508-1420mm | 1020-2540mm |
| 生产壁厚范围 | 4-10mm | 6-20mm | 8-25mm |
| **生产速度 | 22m/分钟 | 16m/分钟 | 10m/分钟 |
| 年产能参考 | 5-8万吨 | 15-20万吨 | 25-35万吨 |

Image Source: unsplash
螺旋焊管机组的智能化配置亮点
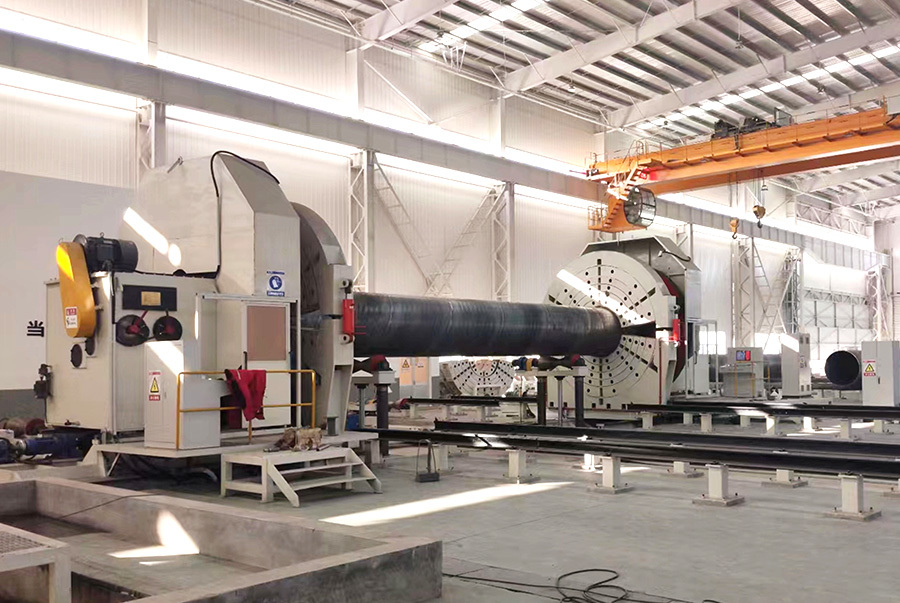
华业重工的全系列螺旋焊管机组均标配激光动态对中系统,能够实时跟踪带钢的位置偏移,自动调整成型角度;同时配套在线焊缝超声波探伤模块,能够在生产过程中实时检测焊缝缺陷,避免不合格管材流入下一个生产环节。用户可以根据自身的生产需求,选配自动切管、焊瘤打磨、静电喷标等附属模块,进一步减少生产过程中的人工干预环节。
螺旋焊管机组的生产流程管控要点
一套性能稳定的螺旋焊管机组,需要配套标准化的生产流程才能充分发挥产能价值,很多生产企业在使用螺旋焊管机组的过程中出现的质量问题,大多源于流程管控的缺失。
螺旋焊管机组的标准生产操作步骤
- 带钢开卷与矫平:将成卷的带钢放置在开卷机上,通过矫平辊**带钢表面的平整度误差,为后续成型工序做准备。
- 带钢对中与成型调整:根据目标生产的钢管直径,计算对应的带钢送入角度,调整成型导辊的位置,保证带钢能够按照螺旋轨迹稳定卷曲。
- 内外焊缝焊接:采用埋弧焊接工艺,分别对管材的内侧、外侧焊缝进行焊接,控制焊接电流与送丝速度,保证焊缝成型饱满。
- 在线探伤与定径:通过超声波探伤设备检测焊缝质量,同时通过定径辊调整管材的整体圆度,**成型过程中的尺寸偏差。
- 定尺切割与成品验收:按照订单要求的长度将钢管切割成标准段,对管材的外观、尺寸、焊缝质量进行*终验收。
螺旋焊管机组的常见生产质量问题规避
在螺旋焊管机组的日常生产过程中,*容易出现的质量问题包括焊缝错边、管材圆度超差、焊瘤残留三类。针对焊缝错边问题,需要定期检查激光对中系统的校准精度,避免带钢偏移导致的成型错位;针对圆度超差问题,需要在定径工序根据带钢的实际壁厚调整辊轮的压紧力度,避免过度压紧导致的管材变形;针对焊瘤残留问题,需要根据焊接参数调整打磨刀头的进给速度,保证焊瘤打磨后的表面平整度符合出厂标准。
不同产能场景下螺旋焊管机组的选型方法
螺旋焊管机组的选型需要结合企业的现有场地条件、目标订单结构、年度产能规划综合判断,避免出现设备产能过剩或者产能不足的问题。
中小规模生产企业的选型适配建议
对于年产能需求在5-10万吨的中小规模钢管生产企业,优先选择适配管径范围覆盖219-1020mm的通用型螺旋焊管机组,这类设备的投资成本相对适中,能够覆盖市政管网、小型钢构领域的绝大多数订单需求,场地占用面积约为1200平方米,配套的操作人员配置约为8-10人即可维持连续生产。
大型生产基地的选型适配建议
对于年产能需求在20万吨以上的大型钢管生产基地,建议配置能够覆盖大管径生产的高强度螺旋焊管机组,配套智能化的物料输送系统,实现带钢原料从开卷到成品管材装车的全链路自动化;同时可以预留设备升级接口,后续可根据下游油气输送管线的订单需求,补充高压探伤、管件防腐等配套生产模块。根据业内的采购成本测算,同等产能规模下,选择模块化可升级的螺旋焊管机组,能够帮助企业减少后续产能扩张时的重复设备投资,整体投入产出比提升20%左右。
螺旋焊管机组的日常维护与寿命延长技巧
螺旋焊管机组属于长期连续运行的重型生产设备,规范的日常维护能够有效延长设备的整体使用寿命,降低生产过程中的故障停机时间。
螺旋焊管机组的定期维护周期规划
设备的维护可以按照日检、周检、月检三个层级开展:日检重点检查导辊的磨损情况、焊接系统的送丝顺畅度、液压系统的压力稳定性;周检重点校准激光对中系统的精度,检查传动链条的润滑情况;月检重点拆解检查成型角度调节机构的磨损情况,对易损件进行提前更换,避免突发故障导致的生产中断。
螺旋焊管机组易损件的更换成本管控
螺旋焊管机组的常见易损件包括成型导辊、打磨刀头、焊接导电嘴、密封胶条这类部件,企业可以建立易损件的库存台账,按照实际的磨损周期提前备货,避免因为等待配件导致的长时间停机;同时可以结合设备的运行时长,统计不同易损件的实际使用寿命,制定更**的更换计划,在不影响生产质量的前提下,合理降低维护成本。
2026年螺旋焊管机组的行业发展趋势
随着国内制造工艺的持续升级,2026年的螺旋焊管机组正在朝着低能耗、高智能、模块化的方向迭代,能够更好适配双碳目标下的生产要求。
低能耗型螺旋焊管机组的技术升级方向
新一代的螺旋焊管机组正在通过优化传动系统的能量损耗,将设备的单位产能耗电量降低15%以上;同时配套余热回收系统,将焊接过程中产生的热量用于车间冬季供暖,进一步降低生产企业的整体能源成本。业内主流观点指出,低能耗型的螺旋焊管机组会在未来3-5年内逐步成为市场主流选择,帮助生产企业长期降低运营成本。
模块化螺旋焊管机组的市场需求变化
传统的固定式螺旋焊管机组很难适配灵活变化的订单需求,模块化设计的机组能够根据客户的管径、壁厚生产需求,快速更换对应的成型模块,同一台设备可以覆盖更广的产品规格范围,帮助生产企业快速响应下游的定制化订单需求。太原华业重工在2026年推出的全新模块化螺旋焊管机组,已经在多个钢管生产基地完成落地验证,设备的模块更换时间控制在4小时以内,大幅提升了订单切换的效率。
常见问题
Q:螺旋焊管机组的日常运行对供电容量有什么要求?
A:华业重工常规型号螺旋焊管机组的装机总功率在120-360kW区间,建议生产场地配置不低于500kVA的变压器容量,避免高峰期电压不足影响焊接质量。
Q:采购一套螺旋焊管机组的常规交付周期是多久?
A:标准配置的螺旋焊管机组交付周期为45-60天,包含设备的运输、现场安装、操作人员培训全流程,定制化配置的设备可根据需求协商周期。
Q:螺旋焊管机组生产的钢管可以适配哪些防腐工艺?
A:机组生产的螺旋焊管表面平整度可达到喷砂除锈要求,能够适配环氧煤沥青、**E防腐、水泥砂浆衬里等常见的钢管防腐工艺。
Q:没有生产经验的团队可以操作螺旋焊管机组吗?
A:可以,华业重工会为所有采购客户提供7天的免费操作培训,覆盖设备启停、参数调整、常见故障排查等内容,普通操作人员经过3天实操即可独立上岗。
此文章由AI生成,内容仅供参考
关键词:
华业重工 | 焊管设备

相关新闻

2026年生产厂家视角下螺旋焊管机组常见问题选型安装运维全指南
本文聚焦管材生产领域高频咨询的螺旋焊管机组相关问题,结合太原华业重工2026年服务的300余条生产线真实场景,从选型匹配、安装调试、生产运维、成本管控维度梳理共性疑问,搭配实操建议与数据参考,帮助管企降低设备使用风险,提升生产效率。
2026-11-20

2026年螺旋焊管机组工作原理详解 太原华业重工核心技术实操全拆解
本文围绕螺旋焊管机组工作原理展开专业解读,结合太原华业重工20余年重型装备研发经验,梳理设备从原料输入到成品输出的全链路运行逻辑,配套核心参数对比表、流程步骤拆解与常见问题解答,为钢管制造企业提供可落地的设备认知参考。
2026-11-17

2026螺旋焊管机组选型全指南 太原华业重工设备参数与适配场景详解
本文围绕螺旋焊管机组产品介绍核心主题,结合太原华业重工2026年**设备研发成果,从技术原理、参数选型、流程管控、维护要点等维度展开系统说明,搭配对比数据表与常见问题解答,帮助采购方**了解设备价值,降低选型决策成本。
2026-11-14